



Saluran air pendingin DN200 yang perlu dibongkar dua kali setahun merupakan kandidat yang jelas untuk rakitan flensa sambungan pangkuan dan ujung rintisan. Alih-alih memotong dan mengelas ulang flensa leher las, kru pemeliharaan dapat memutar flensa yang longgar, menggeser pipa hingga terpisah, dan hanya mengganti ujung rintisannya. Jiangyin Zhonghai Precision Machinery Co., Ltd. memproduksi rakitan tersebut dengan penempaan internal penuh, pembubutan CNC, pengeboran, dan inspeksi, memproduksi cincin flensa dan ujung rintisan dalam batch terkontrol yang sama.
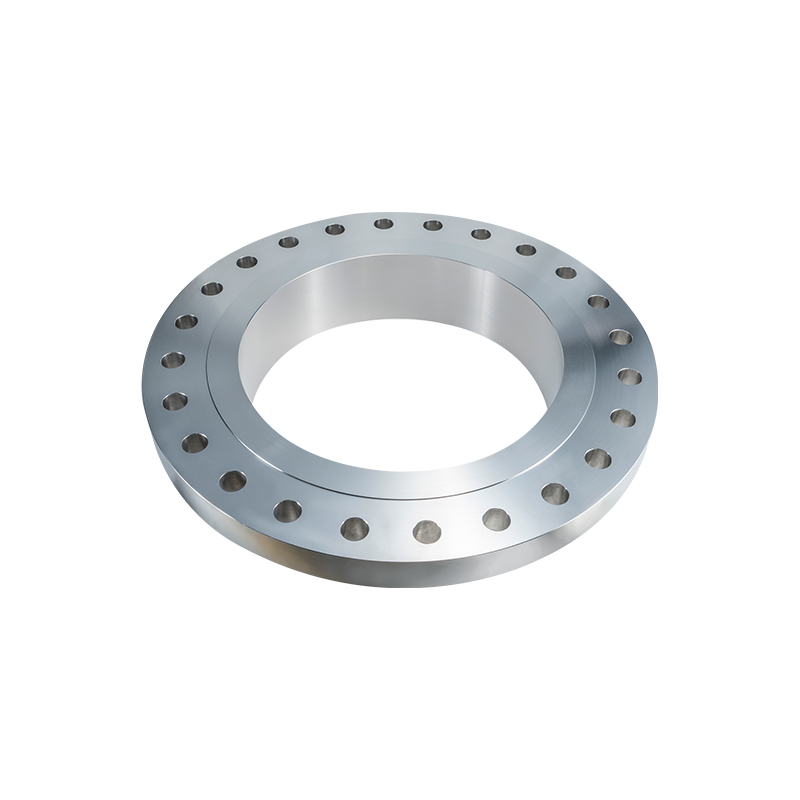 Flange Sambungan Lap untuk Perawatan yang Sering dan Ketahanan Korosi Flensa sambungan pangkuan ini berputar bebas pada pipa, menyederhanakan penyelarasan baut dan mengurangi waktu pemasangan. Ideal untuk sistem yang memerlukan pembongkaran sering, ini memungkinkan pemilihan material yang hemat biaya untuk cincin flensa. Lihat Produk →
Flensa Sambungan Lap dan Ujung Stub adalah rakitan sambungan pipa dua bagian: flensa sambungan pangkuan tergelincir di atas ujung rintisan, dan permukaan ujung rintisan yang melebar membentuk permukaan penyegelan sementara flensa memasok gaya penjepit baut. Flensa tidak bersentuhan dengan fluida proses, sehingga dapat diputar secara mandiri untuk menyelaraskan lubang baut. Hal ini membuat perawatan lebih cepat dan memungkinkan cincin flensa ditentukan berdasarkan biaya, bukan karena ketahanan terhadap korosi.
Bagaimana Flange Sambungan Lap dan Ujung Stub Bekerja Sama
Klem hanya flensa sambungan pangkuan; ujung rintisan melakukan penyegelan. Pembagian kerja itulah yang menyebabkan perakitan ini mendominasi sistem perpipaan yang memerlukan banyak perawatan.
15% Bagian dari rakitan sambungan pangkuan dalam instalasi perpipaan kimia
40% Pengurangan rata-rata dalam waktu pembongkaran dibandingkan flensa yang dilas
Bab 2500 Kelas tekanan maksimum untuk flensa sambungan pangkuan
Ujung rintisan adalah sepotong pipa yang ujungnya melebar ke luar dengan sudut 37,5 derajat. Flensa sambungan pangkuan, yang memiliki lubang bor lebih besar dari pipa OD, tergelincir di atas pipa sebelum ujung rintisan dilas. Saat baut dikencangkan, flensa menekan bagian belakang ujung rintisan dan paking dikompresi di antara permukaan ujung rintisan dan flensa kawin.
Desain ini menangani dua pekerjaan secara terpisah. Flensa menyerap beban baut dan memungkinkan pipa diputar agar sejajar. Ujung rintisan membawa batas tekanan dan menghubungi fluida proses. Dalam praktiknya, pemisahan ini berarti bahwa flensa baja karbon dapat dipasangkan dengan ujung stub tahan korosi pada baja tahan karat atau saluran dupleks, sehingga mengurangi total biaya komponen tanpa mengurangi tingkat tekanan sambungan.
Perilaku Penyegelan dan Pemilihan Gasket untuk Permukaan Ujung Stub
Kualitas penyegelan ditentukan oleh permukaan ujung stub, bukan oleh cincin flensa atau beban baut saja. Kekasaran, kerataan, dan jenis paking menentukan kekencangan sambungan.
Pada rakitan sambungan pangkuan, flensa berputar bebas tetapi tidak melakukan kontak fluida. Permukaan ujung rintisan, yang biasanya dilengkapi dengan permukaan Ra 0,8 hingga 3,2 mikrometer, membuat segel sebenarnya dengan paking. Ketebalan flensa dan torsi baut hanya memberikan gaya yang diperlukan untuk menekan paking pada permukaan tersebut.
- Ra 0,8 mikrometer hingga 1,6 mikrometer permukaan ujung rintisan sesuai dengan gasket luka spiral dalam layanan Kelas 150 dan Kelas 300.
- Ra permukaan 1,6 mikrometer hingga 3,2 mikrometer umum digunakan untuk gasket non-logam pada saluran air atau udara bertekanan rendah.
- Ra 0,8 mikrometer atau lebih baik diperlukan untuk gasket logam dan sambungan cincin RTJ di kelas tekanan tinggi.
 Flange Sambungan Lap Kelas 900 untuk Sistem Perpipaan Bertekanan Tinggi Dirancang untuk layanan tekanan tinggi hingga Kelas 2500, flensa ini menawarkan penyegelan yang kuat dengan ujung rintisan. Cincin berputarnya memudahkan penyelarasan dan pemeliharaan, bahkan dalam kondisi hidraulik yang berat. Lihat Produk →
Dalam ASME B16.5, flensa sambungan pangkuan ditentukan dengan permukaan terangkat untuk Kelas 150 hingga Kelas 900, sedangkan Kelas 1500 dan Kelas 2500 biasanya memerlukan permukaan sambungan cincin. Permukaan ujung rintisan harus sesuai dengan permukaan flensa untuk menghindari kebocoran lokal pada area kontak paking.
Sambungan Lap vs Leher Las: Biaya, Stres, dan Perawatan
Pilih flensa leher las ketika pembebanan siklik mendominasi dan sambungan pangkuan dengan ujung rintisan ketika seringnya pembongkaran dan penghematan material menjadi prioritas.
Ujung Stub Sambungan Lap
- Bahan flensa dapat berupa baja karbon berbiaya rendah sedangkan ujung rintisannya terbuat dari baja tahan karat.
- Penjajaran rotasi lubang baut tanpa memutar pipa.
- Ujung rintisan dapat diganti, sehingga cincin flensa dapat digunakan kembali.
Leher Las
- Las penetrasi penuh memberikan kekuatan lelah yang lebih tinggi.
- Tidak ada ujung rintisan terpisah untuk dibeli dan dilas.
- Lebih baik untuk tekanan siklik tinggi atau kejutan termal.
Tabel di bawah ini merangkum trade-off yang harus dipertimbangkan oleh seorang insinyur sebelum memilih a flensa leher las atau rakitan sambungan pangkuan.
| Parameter | Ujung Stub Sambungan Lap | Leher Las |
| Biaya bahan relatif | Lebih rendah untuk layanan korosif | Lebih tinggi untuk nilai paduan |
| Waktu pembongkaran | Cepat; tidak perlu pemotongan | Lambat; diperlukan pemotongan dan pengelasan ulang |
| Peringkat kelelahan siklik | Sedang | Tinggi |
| Penggunaan kembali flensa | Cincin flensa dapat digunakan kembali | Flange dibuang setelah dipotong |
| Kelas tekanan maksimum | Kelas 2500 | Kelas 2500 and above |
Pemilihan Material dan Standar untuk Rakitan Sambungan Lap
Pemasangan material antara ujung stub dan flensa adalah keputusan inti karena setiap bagian mengalami campuran tegangan dan korosi yang berbeda.
Ujung stub harus sesuai dengan material pipa untuk menghindari korosi galvanik atau celah pada pengelasan. Flensa dapat memiliki tingkatan yang berbeda, asalkan kelas tekanan dan beban baut terpenuhi. Di banyak pabrik kimia, cincin flensa terbuat dari baja karbon A105 sedangkan ujung stubnya adalah baja tahan karat F316L, karena fluida proses hanya menyentuh ujung stub.
| Cairan Layanan | Bahan Ujung Stub | Bahan Flensa |
| Air dan uap yang tidak korosif | Baja karbon A106 Gr.B | baja karbon A105 |
| Encerkan asam dan proses bahan kimia | Baja tahan karat F316L | Baja tahan karat F316/316L |
| Tinggi temperature steam | Baja tahan karat F304H | Baja tahan karat F304H |
| Air laut dan media kaya klorida | Super Dupleks 2507 | Baja dupleks F55/F60 |
Untuk dimensi non-standar atau ketebalan dinding khusus, komponen non-standar yang ditempa seringkali merupakan jalur tercepat. Banyak pemasok, termasuk Jiangyin Zhonghai Precision Machinery Co., Ltd., menerima gambar untuk ujung rintisan khusus dan pencocokan skenario aplikasi industri . Hal ini membuat sambungan pangkuan dan rakitan ujung rintisan cocok untuk retrofit dimana jadwal pipa berbeda dari dimensi katalog standar.
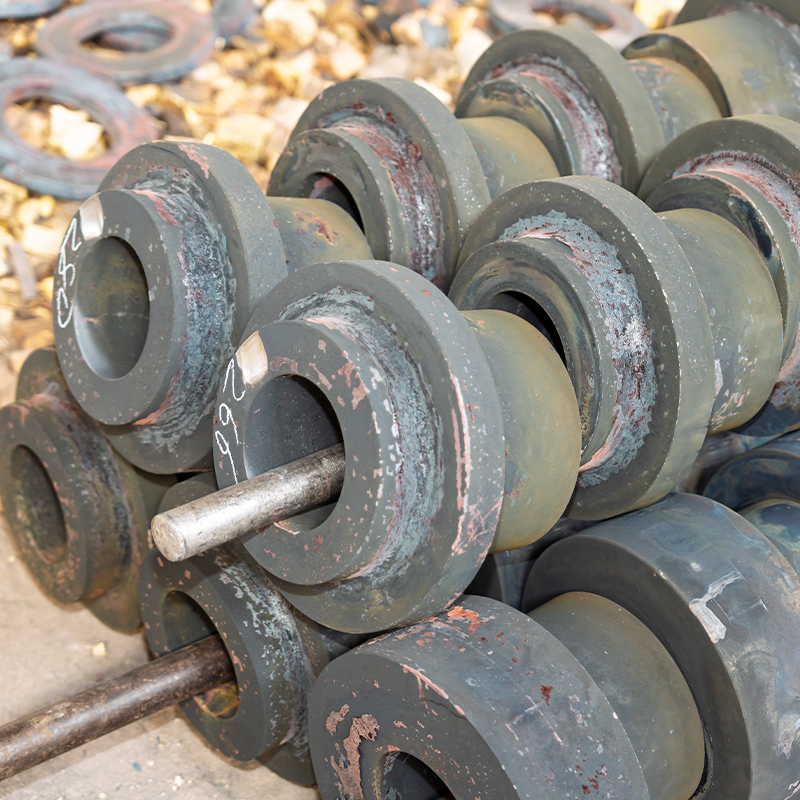
 Flensa Non-Standar Khusus untuk Aplikasi Khusus Flensa yang dibuat khusus sesuai dengan gambar atau parameter utama Anda. Dengan kemampuan berdiameter hingga 4 meter dan berat 10 ton, komponen-komponen ini memenuhi persyaratan struktural yang unik dan memastikan integrasi yang tepat. Lihat Produk →
Cara Memesan Flensa Sambungan Lap dan Ujung Stub: Spesifikasi Yang Penting
Pesanan lengkap harus mencakup standar, kelas tekanan, kelas material, jadwal ukuran, penyelesaian permukaan, dan tingkat inspeksi.
Salah satu kesalahan umum adalah memesan cincin flensa ke kelas tekanan sedangkan ujung stub dibuat dari jadwal pipa yang terlalu tipis. Flensa dapat menjepit dengan benar, tetapi ujung rintisan akan merayap pada bagian suar di bawah tekanan. Enam langkah di bawah ini mencerminkan urutan pemesanan praktis yang digunakan oleh para insinyur perpipaan.
- Pilih standar: ASME B16.5 atau ASME B16.9 untuk ujung rintisan, ditambah DIN/EN atau JIS ketika sistem berjalan pada kode tersebut.
- Atur kelas tekanan: Kelas 150, 300, 900, 1500, atau 2500; masing-masing mengubah ketebalan cincin flensa dan diameter baut.
- Nilai material yang cocok: baja karbon A105, baja tahan karat F304/F316, dupleks, atau paduan nikel untuk layanan korosif.
- Tentukan ukuran dan jadwal pipa: ketebalan dinding ujung stub mengikuti jadwal pipa, bukan kelas flensa.
- Tentukan hasil akhir wajah: wajah terangkat, wajah datar, atau wajah sambungan cincin; termasuk kekasaran permukaan kontak paking yang diperlukan.
- Nyatakan tingkat inspeksi: sertifikat material EN 10204 3.1, pengujian PMI, pengujian hidrolik, dan laporan NDT.
Pertanyaan yang Sering Diajukan
Apa perbedaan antara flensa sambungan pangkuan dan flensa leher las?
Keduanya digunakan pada ujung pipa, tetapi flensa leher las dilas langsung ke pipa dan menghasilkan kekuatan sambungan penuh melalui leher, sedangkan flensa sambungan pangkuan tidak dilas sama sekali. Dalam rakitan sambungan pangkuan, ujung rintisan dilas ke pipa dan permukaannya yang melebar berfungsi sebagai permukaan penyegelan. Ini berarti flensa sambungan pangkuan dapat digunakan kembali setelah pemeliharaan, sedangkan flensa leher las umumnya dipotong dan dibuang setelah pipa diubah.
Bisakah flensa sambungan pangkuan digunakan dalam aplikasi tekanan tinggi?
Ya. Flensa sambungan pangkuan ASME B16.5 tersedia hingga Kelas 2500. Di kelas di atas Kelas 900, konfigurasi muka biasanya berupa sambungan cincin, bukan muka yang ditinggikan, dan material ujung rintisan harus memiliki ketebalan dinding yang cukup untuk menahan tekanan tanpa merayap di bagian yang melebar.
Kapan saya harus mengganti ujung rintisan pada rakitan flensa sambungan pangkuan?
Gantilah setiap kali permukaan melebar menunjukkan alur, lubang korosi, atau perubahan bentuk akibat pengencangan baut berulang kali. Gasket yang bocor karena tekanan dapat memotong garis pada permukaan ujung stub, sehingga penyetelan ulang menjadi tidak efektif meskipun flensa itu sendiri dalam kondisi sempurna. Cincin flensa biasanya dapat digunakan kembali, tetapi ujung rintisannya tidak dapat digunakan kembali.
Standar apa yang mencakup flensa sambungan pangkuan dan ujung rintisan?
ASME B16.5 mengatur dimensi flensa dan peringkat tekanan, sedangkan ASME B16.9 mencakup dimensi ujung rintisan yang dilas dengan butt. EN 1092 dan JIS B2220 adalah alternatif umum dalam sistem Eropa dan Jepang. Pabrikan yang memegang sertifikasi ISO 9001 ditambah kredensial PED/TUV/TS dapat memasok komponen ini dengan kemampuan penelusuran.
Memesan dari produsen yang menempa kedua komponen secara internal akan mengurangi risiko ketidaksesuaian flensa dan ujung stub, mempersingkat waktu pengerjaan, dan memberi Anda satu sumber untuk sertifikat material.
 Previous


